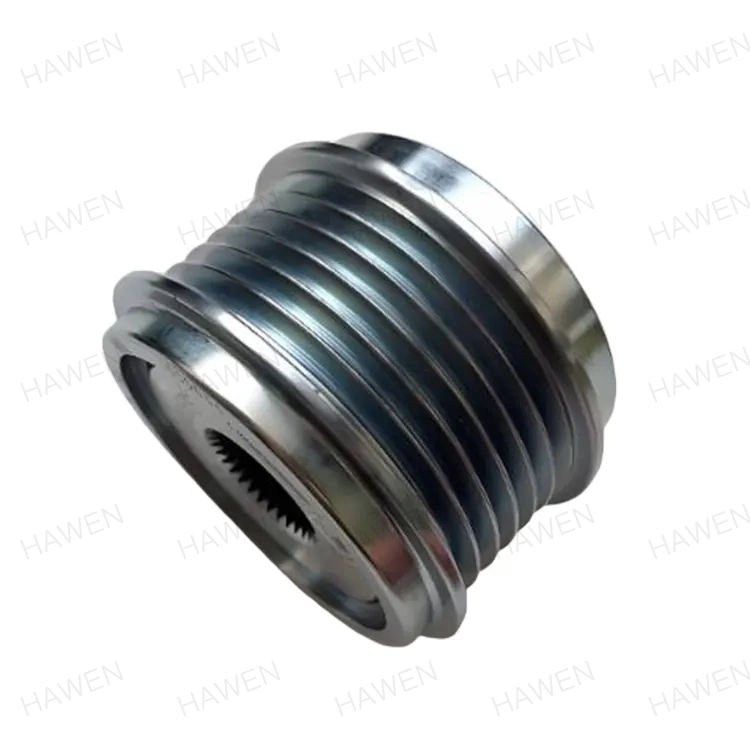
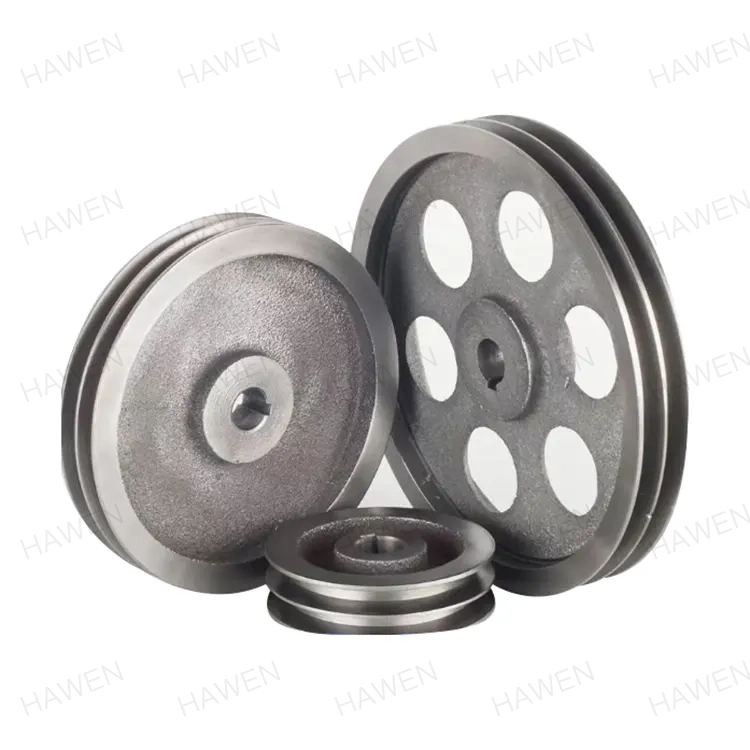
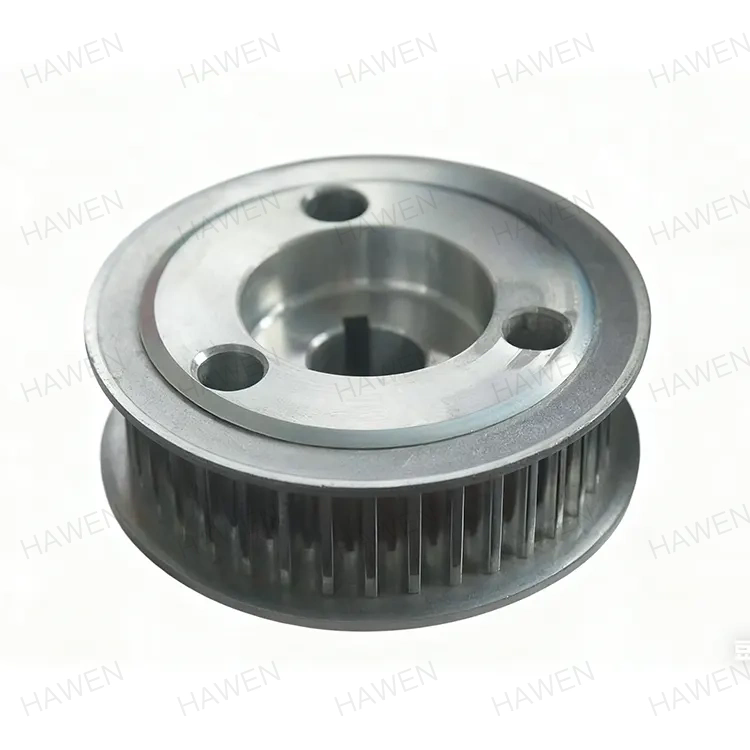
A engineer pangopènan masang pesawat anyar sakaKatrol Sabuking sistem drive, manteb ing ati sing profil alur kasebut lan diameteripun bakal mulihake drive sabuk kanggo kinerja asli. Ing sawetara minggu, sabuk wiwit squeal, pinggiran fray, lan sabuk lenggah unevenly ing alur. Masalahe dudu sabuk. Masalah iku alur. Sudut alur mati dening rong derajat, diameteripun alur beda-beda ing sadawane circumference, lan Rampung lumahing banget atos. Skenario iki minangka akibat langsung saka proses mesin sing ora bisa nahan toleransi sing dibutuhake. Kanggo para panuku Sabuk Pulleys, pangerten kang proses mesin njamin akurasi alur lan konsistensi penting kanggo Nyingkiri gagal iki.
Pandhuan iki ditulis kanggo engineers pengadaan lan Managers pangopènan sing kudu sumber Sabuk Pulleys sing nindakake andal. Kita bakal nerangake paramèter alur kritis, pangolahan mesin sing entuk, cara inspeksi sing verifikasi, lan kritéria kanggo ngevaluasi supplier. Kita uga bakal nyedhiyakake parameter produk sing rinci saka pabrik kita ing Zhejiang Hawen Electromechanical Co., Ltd. Apa sampeyan nggunakake katrol kanggo conveyor, drive HVAC, mesin pertanian, utawa penggemar industri, pandhuan iki bakal mbantu sampeyan nemtokake kualitas mesin sing tepat lan milih supplier sing bisa ngirim.
Kinerja Sabuk Pulley gumantung ing akurasi alur sawijining. Alur minangka saluran sing nuntun lan nyekel sabuk. Yen alur ora akurat, sabuk ora bakal lungguh kanthi bener, lan drive bakal kelangan efisiensi, ngasilake swara, lan nyandhang prematur. Papat paramèter alur kritis: amba alur, diameteripun alur, profil alur, lan Rampung lumahing. Sudut alur nemtokake carane sabuk wedges menyang alur. Kanggo katrol sabuk V, sudut standar yaiku 34, 36, utawa 38 derajat, gumantung saka diameter katrol. Kesalahan mung siji gelar bisa nyuda kapasitas transmisi daya sabuk lan nyebabake nyandhang ora rata. Ing diameteripun alur nemtokake baris Jarak saka sabuk, kang mengaruhi rasio kacepetan. Profil alur kalebu ambane alur lan radius ROOT. Rampung permukaan mengaruhi gesekan lan nyandhang sabuk. Tabel ing ngisor iki ngringkes paramèter kasebut lan toleransi sing khas.
| Parameter | Toleransi sing khas | Dampak ing Kinerja |
| Sudut Alur | +/- 0,5 derajat | Ngaruhi wedging sabuk lan transmisi daya |
| Diameter alur | +/- 0,05 mm | Ngaruhi rasio kacepetan lan nelusuri sabuk |
| Profil Groove (jero, radius akar) | +/- 0,1 mm | Ngaruhi lelenggahan sabuk lan nyandhang |
| Permukaan Rampung (Ra) | 0,8 - 1,6 µm | Ngaruhi gesekan lan urip sabuk |
| Alur Runout | +/- 0,05 mm | Ngaruhi getaran lan nelusuri sabuk |
IngZhejiang Hawen Electromechanical Co., Ltd., pabrik kita ngasilake Belt Pulleys kanggo toleransi kasebut lan luwih kenceng. We ngerti sing akurasi alur punika pondasi kinerja sabuk drive, lan kita wis nandur modhal ing mesin lan peralatan pengawasan perlu kanggo entuk. Tim teknik kita bisa menehi saran babagan toleransi sing cocog kanggo aplikasi khusus sampeyan.
Profil alur saka Sabuk Pulley dibentuk liwat urutan proses mesin. Proses pisanan yaiku ngowahi, sing nemtokake geometri dhasar katrol, kalebu diameter njaba, bolongan, lan jembaré pasuryan. Alur kasebut banjur dipotong menyang pasuryan katrol. Kanggo pulleys V-sabuk, alur biasane Cut nggunakake alat wangun utawa alat grooving CNC sing cocog amba dibutuhake lan profil. Akurasi alur gumantung saka rigidity mesin, ketajaman alat, lan presisi jalur alat. Sawise grooving, katrol bisa uga lemah kanggo nambah Rampung lumahing lan akurasi dimensi. Tabel ing ngisor iki ngringkes pangolahan mesin lan peran ing akurasi alur.
| Proses | Fungsi | Toleransi Khas Digayuh | prabotan |
| Nguripake | Wangun OD, bore, lan pasuryan | +/- 0,05 mm | mesin bubut CNC |
| Grooving | Ngethok profil alur | +/- 0,1 mm, +/- 0,5 derajat | CNC lathe karo alat grooving |
| mecah | Ngapikake rampung lan akurasi | +/- 0,02 mm, Ra 0,8 µm | Gilingan silinder |
| Deburring | Mbusak sudhut sing cetha | N/A | Manual utawa otomatis |
| Ngimbangi | Mbenerake distribusi massa | G16 utawa luwih apik | Mesin Balancing Dinamis |
Ing pabrik kita, kita nggunakake CNC lathes karo perkakas urip kanggo nguripake lan alur Sabuk Pulleys ing persiyapan siji. Iki ngilangake kesalahan sing bisa kelakon nalika katrol re-chucked antarane operasi. Kita uga nggunakake alat wangun tliti sing lemah kanggo profil alur pas, mesthekake yen amba alur lan radius ROOT konsisten saka bagean kanggo bagean.
Grinding minangka proses sing njupuk katrol sing apik lan ndadekake katrol presisi. Nalika ngowahi lan grooving netepake geometri dhasar, mecah refines amba alur, diameteripun alur, lan Rampung lumahing. Grinding wis dileksanakake nggunakake tliti mecah wheel sing disandangi kanggo profil alur dibutuhake. Pulley dipasang ing mandrel tliti lan diputer marang mecah wheel . Proses mecah mbusak jumlah cilik saka materi, biasane 0,1 kanggo 0,3 mm, lan entuk toleransi sing angel tekan karo ngowahi piyambak. Rampung permukaan sawise digiling biasane Ra 0,4 nganti 0,8 µm, sing nyuda gesekan lan nyandhang sabuk. Tabel ing ngisor iki mbandhingake akurasi lan rampung kanthi ngowahi lan nggiling.
| Proses | Toleransi Sudut alur | Toleransi Diameter alur | Permukaan Rampung (Ra) |
| Mung Nguripake | +/- 0,5 derajat | +/- 0,05 mm | 1,6 - 3,2 µm |
| Nguripake + Grinding | +/- 0,1 derajat | +/- 0,01 mm | 0,4 - 0,8 µm |
Ing Hawen, pabrik kita nggunakake penggiling silinder CNC kanthi ukuran proses kanggo nggiling alur Pulley Sabuk. Sistem gauging ing-proses terus-terusan ngukur diameteripun alur nalika mecah lan kanthi otomatis menehi ganti rugi kanggo nyandhang wheel. Iki mesthekake yen saben katrol meets toleransi kasebut, preduli saka nomer bagean ing roto produksi. Kita uga sugih mecah wheel ing interval biasa kanggo njaga profil alur lan nyegah kobong utawa karusakan lumahing.
Verifikasi akurasi alur sak produksi penting kanggo mesthekake yen saben Sabuk Pulley meets specification. Proses verifikasi kalebu inspeksi ing proses lan inspeksi pungkasan. Inspeksi ing proses ditindakake dening operator mesin kanthi nggunakake piranti tangan kayata pengukur alur, mikrometer, lan indikator dial. Operator mriksa amba alur, diameteripun alur, lan alur runout ing interval biasa sak produksi roto. Yen penyimpangan dideteksi, mesin disetel sadurunge luwih akeh bagean diprodhuksi. Pemriksaan pungkasan ditindakake dening departemen kontrol kualitas nggunakake peralatan sing luwih tepat, kayata mesin ukur koordinat (CMM) utawa proyektor profil. CMM bisa ngukur amba alur, profil alur, lan runout alur karo akurasi dhuwur. Tabel ing ngisor iki ngringkes cara inspeksi lan aplikasi.
| Metode Inspeksi | Apa Iku Ngukur | Akurasi | Nalika Digunakake |
| Pengukur Alur | amba alur lan profil | +/- 0,5 derajat | Ing proses |
| Mikrometer | diameteripun alur | +/- 0,01 mm | Ing proses |
| Indikator Nelpon | Alur runout | +/- 0,01 mm | Ing proses |
| Proyektor Profil Kab | Profil alur | +/- 0,005 mm | pamriksan pungkasan |
| Mesin Pengukur Koordinat (CMM) | Kabeh paramèter alur | +/- 0,002 mm | pamriksan pungkasan |
Ing pabrik kita, kita nggunakake kombinasi ing-proses lan pengawasan final kanggo verifikasi akurasi alur saka Pulleys Sabuk kita. Operator kita dilatih nggunakake ukuran alur lan mikrometer kanggo mriksa sudut lan diameter alur saben 10 bagean. departemen kontrol kualitas kita nggunakake CMM kanggo verifikasi profil alur lan runout ing basis sampling. Kita njaga cathetan inspeksi sing rinci kanggo saben lot produksi, nyedhiyakake traceability lengkap kanggo para pelanggan.
Ngevaluasi pemasok Belt Pulley kanggo kualitas mesin mbutuhake fokus ing peralatan, perkakas, kontrol proses, inspeksi, lan pengalaman. Supplier kudu duwe peralatan kanggo nguripake, alur, lan grind pulleys kanggo toleransi dibutuhake. Iki kalebu mesin bubut CNC, gilingan CNC, lan perkakas presisi. Supplier kudu duwe sistem kontrol proses sing njamin kualitas konsisten saka bagean menyang bagean. Iki kalebu manajemen alat, manajemen coolant, lan pangopènan mesin. Supplier kudu duwe sistem pengawasan sing verifikasi akurasi alur ing saben akèh produksi. Iki kalebu alat ukur sing dikalibrasi, CMM, lan inspektur sing dilatih. Lan supplier kudu duwe pengalaman ing prodhuksi Sabuk Pulleys kanggo aplikasi padha. Tabel ing ngisor iki ngringkes kritéria evaluasi kasebut.
| Kriteria Evaluasi | Apa goleki | Apa Iku Penting |
| Peralatan Mesin | CNC lathes, CNC grinders, perkakas urip | Njamin kemampuan kanggo nahan toleransi |
| Perkakas | Piranti wangun presisi, gembong nggiling disandangi | Njamin akurasi profil alur |
| Kontrol Proses | Manajemen alat, manajemen coolant, pangopènan | Njamin konsistensi saka bagean menyang bagean |
| Sistem Inspeksi | Alat ukur sing dikalibrasi, CMM, inspektur terlatih | Verifikasi akurasi alur ing saben lot |
| Pengalaman | Rekam trek ing aplikasi sing padha | Nduduhake kemampuan lan linuwih |
Ing Hawen, pabrik kita wis ngasilake Belt Pulleys luwih saka sepuluh taun. Kita wis nandur modhal ing mesin CNC majeng lan peralatan mecah, lan kita njaga sistem kontrol kualitas lengkap. Tim teknik kita kasedhiya kanggo mbantu spesifikasi lan teknik aplikasi. Ngundang sampeyan kanggo ngira-ngira kita marang kritéria iki lan nimbang kita minangka partner kanggo Sabuk Pulleys.
Tabel ing ngisor iki nyedhiyakake paramèter produk utama kanggo Katrol Sabuk. Katrol iki dirancang kanggo konveyor, drive HVAC, mesin pertanian, lan penggemar industri. Pabrik kita uga bisa ngasilake katrol khusus kanggo nyukupi syarat tartamtu.
| Parameter | Spesifikasi Range | Cathetan |
| Diameter njaba | 50 - 1.200 mm | ukuran Custom kasedhiya |
| Profil Groove | V-belt, timing belt, flat belt | profil Custom kasedhiya |
| Jumlah Grooves | 1 - 12 | Konfigurasi khusus kasedhiya |
| Toleransi Sudut alur | +/- 0,5 derajat (diuripake), +/- 0,1 derajat (lemah) | Dipilih adhedhasar aplikasi |
| Toleransi Diameter alur | +/- 0,05 mm (diuripake), +/- 0,01 mm (lemah) | Dipilih adhedhasar aplikasi |
| Lumahing Rampung | Ra 0,8 - 1,6 µm (lemah) | Nyuda nyandhang sabuk |
| Bahan | Besi tuang, Baja, Aluminium | Dipilih kanggo kekuatan lan bobot |
| Ngimbangi | G16 utawa luwih apik | Nyuda geter |
| MOQ | 10 bêsik | Negotiable kanggo pesenan gedhe |
| Lead Time | 2 - 4 minggu | Gumantung ing jumlah lan kustomisasi |
Ing pabrik kita, kita nggawe Katrol Sabuk kanggo nyukupi spesifikasi kasebut lan liya-liyane. Kita bisa ngatur diameteripun, profil alur, nomer grooves, materi, lan toleransi kanggo cocog karo syarat tartamtu. Sistem kontrol kualitas kalebu inspeksi bahan mentah, inspeksi ing proses, lan inspeksi pungkasan sadurunge dikirim. Tujuane yaiku nyedhiyakake Katrol Sabuk sing berkualitas tinggi kanggo para pelanggan sing nyukupi syarat kinerja.
Pitakonan 1: Apa parameter alur paling kritis kanggo kinerja katrol sabuk?
Jawaban: Parameter alur paling kritis amba alur. Sudut alur nemtokake carane sabuk wedges menyang alur lan carane akeh daya drive bisa ngirim. Kesalahan mung siji gelar bisa nyuda kapasitas transmisi daya sabuk lan nyebabake nyandhang ora rata. Mulane, amba alur kudu ditemtokake kanthi toleransi +/- 0,5 derajat utawa luwih kenceng, gumantung saka aplikasi kasebut.
Pitakonan 2: Napa nggiling perlu yen katrol wis diuripake?
Jawaban: Grinding perlu kanggo entuk tingkat paling dhuwur saka akurasi alur lan Rampung lumahing. Nguripake bisa entuk toleransi amba alur saka +/- 0,5 derajat lan Rampung lumahing Ra 1,6-3,2 µm. Grinding bisa entuk toleransi sudut alur +/- 0,1 derajat lan permukaan Rampung Ra 0,4-0,8 µm. Akurasi sing luwih apik lan rampung nyuda nyandhang sabuk, geter, lan gangguan, lan nambah efisiensi transmisi daya.
Pitakonan 3: Pripun verifikasi akurasi alur saka katrol aku wis ditampa?
Wangsulan: Sampeyan bisa verifikasi akurasi alur nggunakake gauge alur, mikrometer, lan indikator dial. Pengukur alur mriksa sudut lan profil alur. Mikrometer mriksa diameter alur. Indikator Nelpon mriksa runout alur. Kanggo aplikasi kritis, sampeyan bisa ngirim sampel menyang laboratorium metrologi kanggo inspeksi CMM. Ing Zhejiang Hawen Electromechanical Co., Ltd., kita nyedhiyakake laporan pemeriksaan karo saben kiriman.
Pitakonan 4: Apa pulleys worn bisa maneh mesin kanggo mulihake akurasi alur?
Jawaban: Ing sawetara kasus, pulleys worn bisa re-mesin kanggo mulihake akurasi alur. Proses melu njabut jumlah cilik saka materi saka alur kanggo mulihake amba bener lan profil. Nanging, iki nyuda diameteripun alur, kang bisa mengaruhi rasio kacepetan. Re-machining mung layak yen katrol wis cukup materi lan yen suda diameteripun ditrima kanggo aplikasi. Tim teknik kita bisa menehi saran apa mesin maneh minangka pilihan sing bisa ditindakake.
Pitakonan 5: Apa wektu timbal khas kanggo katrol sabuk khusus?
Jawaban: Wektu timbal khas kanggo Katrol Sabuk khusus yaiku 2 nganti 4 minggu sawise disetujoni. Wektu timbal gumantung saka kerumitan profil alur, materi, lan jumlah sing dipesen. Kanggo pesenan gedhe utawa profil kompleks, wektu timbal bisa uga luwih suwe. Ing pabrik kita, kita makarya kanthi rapet karo para pelanggan kanggo nyukupi syarat pangiriman.
Akurasi lan konsistensi alur minangka dhasar kinerja Belt Pulley. Proses mesin sing digunakake kanggo mbentuk alur-muter, grooving, lan grinding-nemtokake apa katrol bakal ngirim transmisi daya dipercaya utawa nimbulaké nyandhang sabuk, gangguan, lan geter. Kanggo para panuku, ngerti proses kasebut penting kanggo nemtokake tingkat kualitas sing tepat lan kanggo ngevaluasi supplier. Ing Zhejiang Hawen Electromechanical Co., Ltd., pabrik kita duwe peralatan, perkakas, lan pengalaman kanggo ngasilake Belt Pulleys sing cocog karo toleransi alur sing paling nuntut. Kita nggunakake mesin CNC lan mecah tliti kanggo entuk toleransi amba alur saka +/- 0,1 derajat lan Rampung lumahing Ra 0,8 µm utawa luwih.
Apa sampeyan sumber katrol kanggo conveyor, HVAC drive, mesin tetanèn, utawa pembuangan industri, ngundang sampeyan hubungi kita kanggo ngrembug syarat. Kita bisa nyedhiyakake conto, data teknis, lan solusi sing disesuaikan. Komitmen kanggo kualitas lan kepuasan pelanggan ndadekake kita dadi mitra sing dipercaya kanggo bisnis ing saindenging jagad.
Hubungi Zhejiang Hawen Electromechanical Co., Ltd. dina ikikanggo ngrembug syarat Sabuk Pulley lan nemokake carane kabisan mesin kita bisa ketemu specifications akurasi alur Panjenengan.
-
alamat:No.809 Jinniu Street, Bihu Town, Liandu District, Lishui City, Zhejiang Province China
Hak Cipta © 2026 Zhejiang Hawen Electromechanical Co., Ltd. Kabeh Hak dilindhungi undhang-undhang. Links| Sitemap| RSS| XML| Kebijakan Privasi